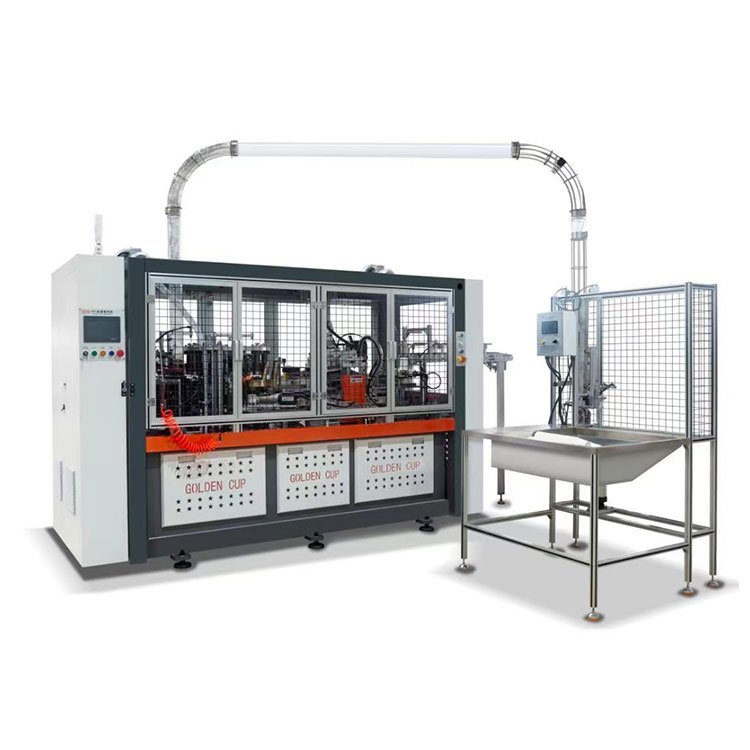
Przejście na opakowania do gastronomii na bazie włókien wywarło bezprecedensową presję na producentów, aby dostarczali miski, które są strukturalnie niezawodne, spójne wizualnie i kompatybilne z nowoczesnymi powłokami barierowymi. TheXSL-2000S/XSL-2000F Maszyna do sałatek / maszyna do kwadratowych misek papierowychwychodzi naprzeciw tej zbieżności wymagań poprzez platformę formującą składającą się z dwóch modeli, która oddziela produkcję mis okrągłych od produkcji mis kwadratowych, jednocześnie dzieląc rdzeń transmisji, sterowania i inżynierii higieny. W tym artykule zbadano architekturę techniczną maszyny, kompatybilność materiałową, logikę konserwacji i ścieżki integracji, oferując inżynierom produkcji i specjalistom ds. strategii pakowania uporządkowane odniesienie do oceny, czy platforma nadaje się do wielkoseryjnych operacji gastronomicznych zorientowanych na zrównoważony rozwój.
- Dlaczego popyt na miski na bazie włókien zmienia priorytety produkcji
- Logika podwójnego modelu: formowanie misy okrągłej i kwadratowej
- Architektura techniczna i sterowanie ruchem
- Inżynieria higieny i dostępność konserwacji
- Kompatybilność materiałowa i działanie bariery
- Integracja z systemami tulejowymi i inspekcyjnymi
- Granice wydajności i realia operacyjne
- Często zadawane pytania
1. Dlaczego popyt na miski na bazie włókna zmienia priorytety produkcji
Operatorzy branży gastronomicznej borykają się ze zmianami strukturalnymi w sposobie pakowania posiłków gotowych do spożycia. Naciski regulacyjne na tworzywa sztuczne jednorazowego użytku, w połączeniu z preferencjami konsumentów dotyczącymi materiałów nadających się do kompostowania i recyklingu, przyspieszyły wymianę formowanych plastikowych misek na tekturowe zamienniki w barach sałatkowych, kuchniach w chmurze i sieciach szybkiej obsługi. Formaty misek papierowych stanowią obecnie coraz większy udział w opakowaniach żywności na wynos, a przewiduje się, że światowy rynek misek papierowych będzie rósł w łącznym rocznym tempie około 6,5% do początku lat 30. XXI wieku[referencja:0]. To rozszerzenie nie jest po prostu zbiorczą historią; jest to historia dotycząca specyfikacji, ponieważ miski z włókna muszą działać w warunkach, z którymi plastik wcześniej radził sobie bez reklamacji.
Miski sałatkowe wprowadzają specyficzny zestaw ograniczeń inżynieryjnych. Wymagają wystarczającej sztywności, aby wytrzymać odkształcenie po wypełnieniu gęstymi, wilgotnymi składnikami. Potrzebują warstw barierowych, które zapobiegają migracji wilgoci i plamom oleju bez uszczerbku dla możliwości recyklingu. Muszą efektywnie zagnieżdżać się ze względów logistycznych, a jednocześnie oddzielać je w sposób czysty podczas denestowania na liniach dużych prędkości. Coraz częściej pojawiają się na nich grafiki marki, które wymagają precyzyjnego formowania szwów i powtarzalności wymiarowej. W przypadku zespołów produkcyjnychXSL-2000S/XSL-2000F Maszyna do sałatek / maszyna do kwadratowych misek papierowychPlatforma wkracza w ten krajobraz nie jako typowy model do filiżanek, ale jako system skupiony na misce z wyraźnymi okrągłymi i kwadratowymi konfiguracjami.
2. Logika podwójnego modelu: formowanie misy okrągłej i kwadratowej
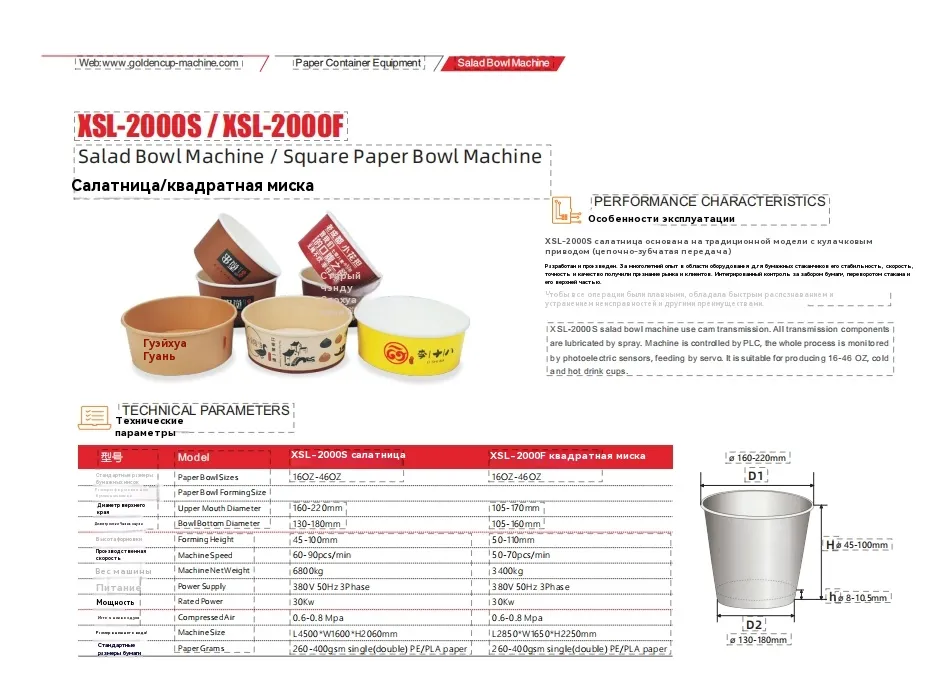
Platforma jest zorganizowana wokół dwóch wariantów modeli, które mają wspólne podstawy sterowania i przekładni, ale różnią się geometrią formowania. XSL-2000S jest skonfigurowany do okrągłych misek sałatkowych i obsługuje zakres formowania o średnicy 160–220 mm w przypadku górnej średnicy otworu i 130–180 mm w dolnej części, przy wysokości formowania 45–100 mm. XSL-2000F to konfiguracja z misą kwadratową, z zakresem średnicy górnego otworu wylotowego 105–170 mm, zakresem średnicy dolnej 105–130 mm i wysokością formowania 50–110 mm. Obydwa warianty dotyczą przedziału pojemności od 16 do 46 uncji, który dominuje w opakowaniach do sałatek, misek na zboże i opakowań do przygotowywania posiłków.
To podejście oparte na dwóch modelach ma znaczenie, ponieważ miski kwadratowe i miski okrągłe nie są wymienne w dalszych operacjach. Kwadratowe formaty maksymalizują wydajność objętościową podczas transportu i prezentacji na półce, podczas gdy okrągłe formaty pasują do konwencjonalnych zapasów pokryw i okrągłych narzędzi do rozmieszczania. Hala produkcyjna obsługująca wielu klientów lub programy menu korzysta z pojedynczej rodziny maszyn, którą można skonfigurować pod dowolną geometrią bez przebudowy całej logiki operacyjnej wokół nieznanej platformy.
Wspólna charakterystyka platformy
- Separacja strukturalna w stylu komputera stacjonarnegoizoluje formę formującą od zespołu przekładni, utrzymując strefę produktu oddzieloną od smarowanych elementów mechanicznych [odniesienie: 1].
- Zamknięty system transmisjiznajduje się pod ramą stołu, jest wyposażone w automatyczne smarowanie i beczkowy mechanizm indeksujący zapewniający płynny ruch indeksujący[odniesienie:2].
- Sterowanie oparte na PLCz fotoelektrycznym śledzeniem i serwomechanizmem obsługuje powtarzalne cykle formowania i ogranicza ręczną interwencję podczas regulacji rozmiaru [odniesienie: 3].
3. Architektura techniczna i sterowanie ruchem
Architektura ruchu maszyny opiera się na przekładni napędzanej krzywką z napędem na wale wzdłużnym. Przekładnia krzywkowa to celowy wybór w przypadku formowania mis, ponieważ zapewnia mechanicznie zsynchronizowaną sekwencję podawania półfabrykatu, formowania wstępnego, formowania końcowego i wyrzucania bez polegania wyłącznie na elektronicznym taktowaniu każdej osi. Rezultatem jest rytm zdefiniowany mechanicznie, a zatem mniej wrażliwy na drobne wahania reakcji serwomechanizmu podczas długich serii produkcyjnych.
Podawanie serwo reguluje wprowadzanie pustego papieru, a śledzenie fotoelektryczne monitoruje rejestrację wstępnie zadrukowanego papieru. To połączenie jest szczególnie istotne w przypadku misek z grafiką marki lub powłokami barierowymi naniesionymi w rejestrze. Kiedy wydrukowany wzór dryfuje, system fotoelektryczny wykrywa odchylenie, a serwomechanizm koryguje pozycję blankietu przed formowaniem. System sterowania konsoliduje te funkcje w jednym interfejsie PLC, umożliwiając operatorom dostosowywanie parametrów formowania i monitorowanie warunków usterek z jednego panelu, zamiast koordynować oddzielne podsystemy.
Podstawowe elementy ruchu i sterowania
- Transmisja krzywkowa:mechanicznie zsynchronizowaną sekwencję formowania z napędem wzdłużnym wału.
- Indeksowanie typu beczkowego:płynny i trwały ruch przerywany stołu formy.
- Sterowanie PLC:scentralizowane zarządzanie parametrami i diagnostyka usterek.
- Zasilanie serwa:precyzyjne pozycjonowanie blankietów, szczególnie w przypadku druku rejestrowanego.
- Śledzenie fotoelektryczne:ciągłe monitorowanie rejestracji podczas produkcji.
4. Inżynieria higieny i dostępność konserwacji
W produkcji opakowań do kontaktu z żywnością higiena nie jest wykończeniem na końcu linii; jest to właściwość geometrii maszyny. Struktura platformy przypominająca pulpit tworzy fizyczne oddzielenie obszaru formy formującej od układu przeniesienia napędu. Pył papierowy i resztki włókien powstające podczas formowania pozostają w strefie produktu, podczas gdy nasmarowane krzywki, wały i mechanizmy indeksujące pozostają zamknięte poniżej. To oddzielenie zmniejsza ryzyko migracji smaru do strumienia produktu i upraszcza czyszczenie, ponieważ operatorzy nie poruszają się wokół odsłoniętych połączeń mechanicznych.
Automatyczne smarowanie elementów przekładni dodatkowo wspiera planowanie konserwacji. Zamiast ręcznych okresów smarowania zależnych od dyscypliny operatora, dołączona przekładnia otrzymuje smar poprzez kontrolowany system. W przypadku zakładów pracujących na wiele zmian zmniejsza to zmienność wynikającą z ręcznych harmonogramów konserwacji i utrzymuje przekładnię w bardziej stabilnych warunkach pracy w miarę upływu czasu.
Wybory projektowe zorientowane na konserwację
- Formowanie dostępu do formy bez demontażu obudowy przekładni.
- Zamknięte punkty smarowania zmniejszają narażenie na pył papierowy i resztki włókien.
- Indeksowanie lufy zmniejsza obciążenie udarowe w porównaniu z niektórymi alternatywami napędu przerywanego.
- Diagnostyka PLC skraca czas rozwiązywania problemów poprzez identyfikację lokalizacji i warunków usterek.
5. Kompatybilność materiałowa i działanie bariery
Maszyna akceptuje papiery powlekane pojedynczym, podwójnym PE i PLA w zakresie 260–400 GSM dla obu wariantów modeli. To okno materiałowe jest istotne, ponieważ obejmuje praktyczny zakres zastosowań mis. Lżejsze bulion z dolnej półki asortymentu nadaje się do suchej lub minimalnie wilgotnej zawartości, podczas gdy cięższy bulion z podwójną powłoką PE lub PLA nadaje się do sałatek z dressingami, misek zbożowych z sosami i schłodzonych formatów do przygotowywania posiłków, które wywierają stałe ciśnienie wilgoci na szew i promień dolny.
Papier powlekany PLA staje się coraz bardziej istotny, ponieważ marki poszukują kompostowalnych rozwiązań barierowych, które odpowiadają strumieniom odzysku włókien. Parametry formowania maszyny można dostosować, aby uwzględnić nieco inną charakterystykę poślizgu i reakcji na ciepło PLA w porównaniu z polietylenem. Producenci oceniający przejście z PE na PLA powinni sprawdzić temperaturę formowania, czas przebywania i ciśnienie szwu na konkretnym rodzaju papieru, którego zamierzają używać, ponieważ skład chemiczny powłoki różni się w zależności od dostawcy, a sterownik PLC maszyny umożliwia przechowywanie receptur w celu powtarzalnych zmian.
| Specyfikacja | XSL-2000S (okrągła miska na sałatkę) | XSL-2000F (kwadratowa miska papierowa) |
|---|---|---|
| Rozmiary misek papierowych | 16 uncji – 46 uncji | 16 uncji – 46 uncji |
| Średnica górnego otworu | 160 – 220 mm | 105 – 170 mm |
| Średnica dna | 130 – 180 mm | 105 – 130 mm |
| Wysokość formowania | 45 – 100 mm | 50 – 110 mm |
| Prędkość maszyny | 60 – 90 szt./min | 50 – 70 szt./min |
| Masa netto maszyny | 680 kg | 3400 kg |
| Zasilanie | 380 V 50 Hz 3-fazowe | 380 V 50 Hz 3-fazowe |
| Moc znamionowa | 30 kW | 30 kW |
| Sprężone powietrze | 0,6 – 0,8 MPa | 0,6 – 0,8 MPa |
| Rozmiar maszyny | Dł. 4500 × szer. 1600 × wys. 2060 mm | Dł. 2850 × szer. 1650 × wys. 2250 mm |
| Papierowe gramy | 260 – 400 GSM (pojedynczy/podwójny PE/PLA) | 260 – 400 GSM (pojedynczy/podwójny PE/PLA) |
6. Integracja z systemami tulejowymi i inspekcyjnymi
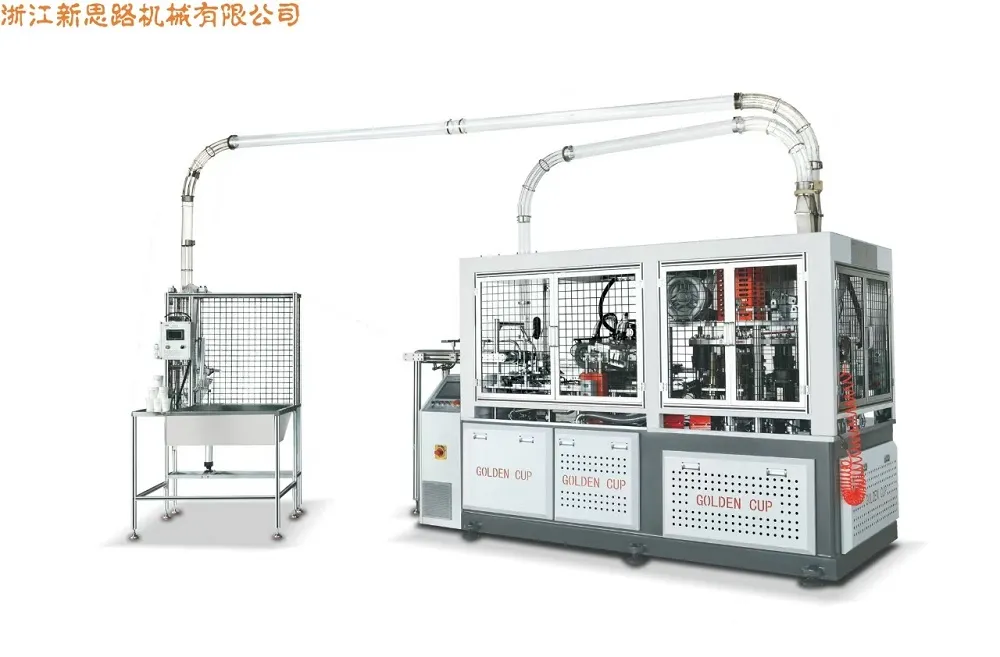
Maszyna do formowania mis rzadko działa jako odizolowana wyspa w dojrzałym zakładzie produkcyjnym. Platforma umożliwia podłączenie do aplikatora rękawowego XSL-1500TW, umożliwiając produkcję mis o podwójnych lub falowanych ściankach [ref:4]. Konstrukcja z podwójnymi ściankami poprawia izolację i sztywność konstrukcyjną, a geometria ścianek falistych zapewnia zarówno wydajność termiczną, jak i charakterystyczną powierzchnię dotykową, której marki używają do pozycjonowania premium. Możliwość dodania aplikatora rękawów w dalszej części oznacza, że ta sama platforma formująca może obsługiwać zarówno linie produktów jedno-, jak i dwuściennych, bez duplikowania podstawowego elementu formującego.
Opcjonalną kontrolę wizualną można również zintegrować w celu automatycznego wykrywania jakości [odniesienie: 5]. Kontrola wzrokowa jest szczególnie cenna w przypadku misek z nadrukowaną grafiką lub z krytycznymi tolerancjami wymiarowymi, ponieważ może wykryć niewspółosiowość szwów, przeskoki powłoki lub odchylenia wymiarowe, zanim gotowe miski dotrą do opakowania. W przypadku operacji zaopatrujących sieci gastronomiczne o rygorystycznych specyfikacjach dotyczących opakowań, ten poziom kontroli zapewnia udokumentowany zapis jakości, a nie polega wyłącznie na okresowym ręcznym pobieraniu próbek.
Dalsze ścieżki kompatybilności
- Aplikator rękawowy XSL-1500TW:przekształca formowanie pojedynczych ścian w produkcję ścian podwójnych lub ścian falistych.
- Moduł kontroli wizualnej:automatyczne wykrywanie odchyleń wymiarowych i druku.
- Interfejsy deestingu i zliczania:kompatybilny ze standardowym sprzętem do obsługi na dalszych etapach.
- Przechowywanie receptur PLC:umożliwia szybką zmianę rozmiarów mis i specyfikacji materiałów.
7. Granice wydajności i realia operacyjne
Opublikowane dane dotyczące prędkości XSL-2000S wskazują, że zakres prędkości maszyny wynosi 60–90 sztuk na minutę, a materiały marketingowe mówią o prędkości do 120 kontenerów na minutę pod pewnymi warunkami [referencja:6] [referencja:7]. To rozróżnienie ma znaczenie dla planowania produkcji. Wyższa liczba może odzwierciedlać zoptymalizowany materiał, idealne warunki formowania lub konkretną konfigurację, podczas gdy zakres 60–90 szt./min reprezentuje praktyczny zakres operacyjny. Inżynierowie oceniający platformę powinni traktować zakres od niższego do średniego jako realistyczną podstawę planowania i weryfikować rzeczywistą przepustowość w oparciu o specyficzny rodzaj papieru, geometrię misy i rodzaj powłoki.
Konfiguracja kwadratowa XSL-2000F zapewnia oddzielny zakres prędkości 50–70 szt./min. Formowanie kwadratowe wprowadza dodatkowe ograniczenia geometryczne w porównaniu z formowaniem okrągłym, ponieważ promienie naroży i płaskie ściany boczne wymagają innego przepływu materiału i kontroli szwu. Większa masa netto maszyny – 3400 kg w wariancie F w porównaniu z 680 kg w wariancie S – odzwierciedla solidniejszą konstrukcję formującą wymaganą w przypadku geometrii kwadratowej misy. Różnice te nie są wadami; są to kompromisy inżynieryjne, które zespoły produkcyjne powinny porównać z rzeczywistym asortymentem produktów przed przystąpieniem do konfiguracji.
Lista kontrolna oceny operacyjnej
- Walidacja materiału:potwierdzić, że wybrany rodzaj papieru i powłoka mieszczą się w zakresie 260–400 GSM oraz w oknie kompatybilności z pojedynczym/podwójnym PE lub PLA.
- Zmiana oprzyrządowania:planuj zmiany form i narzędzi formujących przy zmianie rozmiaru misy lub pomiędzy modelami okrągłymi i kwadratowymi.
- Stabilność dopływu powietrza:utrzymywać sprężone powietrze pod ciśnieniem 0,6–0,8 MPa, aby zapewnić spójne formowanie i wyrzucanie.
- Infrastruktura energetyczna:sprawdzić zasilanie trójfazowe 380 V 50 Hz i moc znamionową 30 kW.
- Synchronizacja w dół:potwierdzić, że moduły nakładania tulei i inspekcji są zsynchronizowane z rzeczywistą wydajnością, a nie teoretycznym maksimum.
8. Często zadawane pytania
Jaka jest podstawowa różnica pomiędzy XSL-2000S i XSL-2000F?
Czy maszyna może drukować na papierze pokrytym PLA bez zmiany sprzętu?
W jaki sposób maszyna wspiera produkcję mis o podwójnych ściankach?
Jakie wymagania konserwacyjne powinni przewidywać operatorzy?
Czy dostępna jest kontrola wizualna w celu kontroli jakości miski z nadrukiem?
Wniosek: platforma zbudowana wokół realiów produkcji misek z włókna szklanego
Przejście z opakowań do gastronomii z tworzyw sztucznych na opakowania z włókien nie jest prostą wymianą materiałów. Wymaga to stworzenia platform, które będą w stanie obsługiwać papier powlekany barierowo, utrzymywać dyscyplinę wymiarową w długich seriach oraz integrować się z dalszymi procesami rękawowania i inspekcji bez tworzenia nowych wąskich gardeł. TheXSL-2000S/XSL-2000F Maszyna do sałatek / maszyna do kwadratowych misek papierowychodpowiada na te realia poprzez architekturę z dwoma modelami, która łączy logikę sterowania, separację higieniczną i kompatybilność materiałową w przypadku mis okrągłych i kwadratowych. W środowiskach produkcyjnych, w których elastyczność geometrii misy jest równie ważna jak sama prędkość, platforma zapewnia strukturalnie spójny punkt wyjścia, a nie uniwersalną formę do kubków przystosowaną do innego zadania.
Producenci oceniający tę platformę powinni zacząć od jasnej mapy asortymentu swoich produktów, specyfikacji materiałów i wyposażenia końcowego. Receptury PLC maszyny, modułowe opcje tulei i inspekcji oraz oddzielenie strefy produktu od strefy transmisji umożliwiają etapową ścieżkę wdrażania. Ponieważ salaterki na bazie włókien w dalszym ciągu wypierają tworzywa sztuczne w gastronomii i sprzedaży detalicznej, wartość systemu formowania, który może ewoluować wraz ze zmianami formatu i postępem w zakresie powlekania, pozostanie centralnym elementem strategii produkcji.
Dla zespołów inżynierskich pragnących dostosować możliwości formowania do celów zrównoważonego rozwoju i specyfikacji usług gastronomicznych na dużą skalę, kolejnym krokiem jest bezpośrednia rozmowa techniczna.Złoty Pucharutrzymuje zasoby inżynieryjne aplikacji w celu wspierania prób materiałowych, konfiguracji narzędzi i planowania integracji zarówno dla wariantów XSL-2000S, jak i XSL-2000F. Niezależnie od tego, czy wymagana jest przepustowość misy okrągłej, wydajność objętościowa misy kwadratowej, czy też połączona linia z oplotem i kontrolą wizualną, architektura platformy została zaprojektowana tak, aby można ją było konfigurować, a nie przebudowywać.
Skontaktuj się z namiaby omówić wymagania dotyczące formowania miski i poprosić o przegląd konfiguracji dostosowanej do indywidualnych potrzeb.
Skontaktuj się z nami